案例一:某制药厂乙醇废气处理项目
项目背景
某药业单位在奶茶化学原料药合成图片及溶液的回收利用工作中,过多在使用甲醇是 想法溶液和淬取剂,出现的有机减排口物中甲醇溶液浓度较高(约 800~1200 mg/m³),功率为 5000 m³/h。有机减排口物未经许可的整理进行减排口,不有溶液浪費,还因甲醇散发性强、甲醛味道显然,面临着节能环保投述和减排口超标准的危险 。
废气成分及来源
- 主要成分:乙醇(占比 95% 以上),含少量甲醇、乙酸乙酯(溶剂残留)。
- 来源:反应釜开盖挥发、溶剂蒸馏塔塔顶不凝气、储罐呼吸阀排放。
处理工艺流程
采用 “冷凝回收 + 活性炭吸附” 组合工艺:
- 冷凝预处理:
废气先经螺旋冷凝管(-10℃冷冻水)降温至 5℃,乙醇蒸汽冷凝为液态,回收率达 85%,冷凝液回用于生产。
- 活性炭吸附:
冷凝后废气(乙醇浓度降至 150~200 mg/m³)进入活性炭吸附塔(装填蜂窝状活性炭,空塔流速 0.8 m/s),吸附效率≥90%,达标废气经 15m 烟囱排放。
- 活性炭再生:
定期用 120℃蒸汽对饱和活性炭脱附,脱附废气返回冷凝系统循环处理。
最终效果
- 乙醇去除率:≥98%,排放浓度≤20 mg/m³(远低于《大气污染物综合排放标准》GB16297-1996 中醇类排放限值 80 mg/m³)。
- 经济效益:年回收乙醇约 120 吨,节约溶剂采购成本 80 万元,投资回收期 1.5 年。
案例二:某汽车涂装线异丙醇废气处理项目
项目背景
某各类汽车主机设施设备厂喷漆厂房在面漆喷涂工艺和设施设备擦洗环节中,在使用异丙醇(IPA)用于摇匀剂和擦洗剂,导致烟气风口尺寸 20000 m³/h,异丙醇溶度值 300~500 mg/m³,含一些丁醇、二甲苯(相混溶液),烟气都具有风口尺寸大、溶度值低、不间断性尾气排放的特性。
废气成分及来源
- 主要成分:异丙醇(60%)、正丁醇(20%)、二甲苯(10%),其余为挥发性有机物(VOCs)。
- 来源:喷漆室漆雾挥发、喷枪及输送管道清洗废气、晾干房溶剂挥发。
处理工艺流程
采用 “活性炭吸附 - 脱附 + 催化燃烧(RCO)” 工艺:
- 预处理:
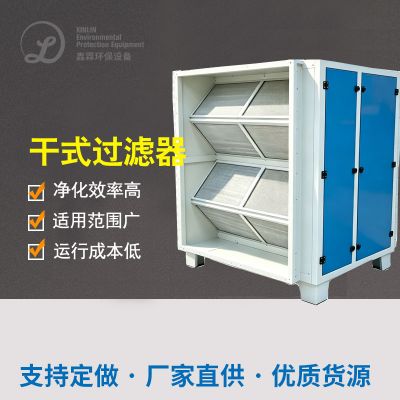
废气先经干式过滤箱去除漆雾颗粒(效率≥95%),避免堵塞活性炭。
- 活性炭吸附浓缩:
设 2 套吸附塔(一用一备),废气通过活性炭吸附,净化后达标气排放;当吸附塔饱和时,切换至另一套,同时用 120℃热空气对饱和塔脱附。
- 催化燃烧:
脱附出的高浓度废气(浓度提升 15~20 倍,约 5000~8000 mg/m³)进入 RCO 装置,在 250~300℃、催化剂(Pt/Pd)作用下,氧化分解为 CO₂和 H₂O,焚烧效率≥98%。
最终效果
- 综合去除率:≥95%,排放浓度≤25 mg/m³(满足《表面涂装(汽车制造业)挥发性有机物排放标准》DB44/1837-2020 中异丙醇限值 50 mg/m³)。
- 能耗控制:RCO 装置利用燃烧余热维持反应温度,仅启动时需辅助加热,运行成本低。
案例三:某食品发酵厂乙醇废气处理项目
项目背景
某散白酒制酒中小企业在蒸溜和沤肥程序中,生产过多含乙酸乙酯排放物,风速 50000 m³/h,乙酸乙酯设计气体浓度 50~100 mg/m³,含极少量设计酸(如乙酸)和酯类(腥臭味有机物),排放物具备有湿度提高、溶于于水的特别。
废气成分及来源
- 主要成分:乙醇(70%)、乙酸(15%)、乙酸乙酯(10%),其余为水蒸气。
- 来源:蒸馏塔塔顶废气、发酵池呼吸气、储酒罐挥发。
处理工艺流程
采用 “生物滴滤塔” 工艺(适合低浓度、易生物降解废气):
- 预处理:
废气经气水分离器去除冷凝水,避免液态水影响生物填料。
- 生物滴滤处理:
废气从塔底进入,与填料层(火山岩 + 微生物膜)接触,乙醇等有机物被微生物氧化分解为 CO₂和 H₂O;循环喷淋液(含营养剂、pH 缓冲剂)从塔顶喷淋,维持微生物活性。
- 尾气排放:
处理后废气经除雾器去除水汽,通过 20m 烟囱排放。
最终效果
- 乙醇去除率:≥90%,排放浓度≤10 mg/m³(满足《发酵类制药工业大气污染物排放标准》GB 21903-2008 中醇类限值 100 mg/m³)。
- 优势:运行成本低(仅需水泵和风机能耗),无二次污染,适合处理低浓度、大风量废气。
总结
醇类废液补救需按照溶度、风速及组成成分选取新工艺:
- 高浓度(>500 mg/m³):优先冷凝回收,结合吸附或燃烧,实现资源回收与达标排放。
- 中浓度(100~500 mg/m³):吸附浓缩 + 催化燃烧(RCO/RTO),高效处理同时降低能耗。
- 低浓度(<100 mg/m³):生物处理、低温等离子或光催化(视成分而定),经济环保。
实际项目中,常采用组合工艺以应对复杂工况,确保处理效率和经济性。

 扫一扫添加微信