案例一:某建筑陶瓷厂原料车间粉尘治理项目
项目背景
某房屋建筑工业企业陶瓷厂家加工中小型企业年产值量达2000万㎡米,首要加工镜面抛光砖、仿古式砖等。原辅料研发成品库在粉料制得(球磨、土的颗粒剂分析、掺和)具体步骤中引起丰富含硅煤尘(SiO₂含氧量≥85%),研发成品库内浮窗颗粒剂物密度万代高达20-30mg/m³,远超《工业企业陶瓷厂家工业企业感染物排出标准的》(GB 25464-2010)允许值(≤10mg/m³)。作业人员长久的暴漏导致矽肺病概率增大,且煤尘堆砌会影响系统热量散发与加工速度。
废气成分来源
- 主要成分:石英砂、长石、高岭土等原料破碎产生的无机粉尘(SiO₂、Al₂O₃、Fe₂O₃);
- 次要成分:釉料制备中产生的微量挥发性有机物(VOCs,如乙酸乙酯)、高温烧结烟气携带的焦油颗粒。
处理工艺流程
- 源头抑尘:
- 原料仓加装封闭式卸料装置,配备雾化喷淋降尘;
- 球磨机进出口增设密闭收尘罩,减少无组织排放。
- 一级除尘:
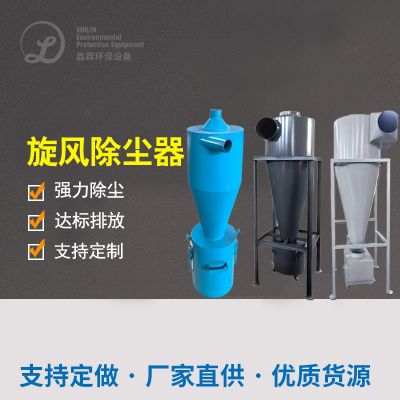
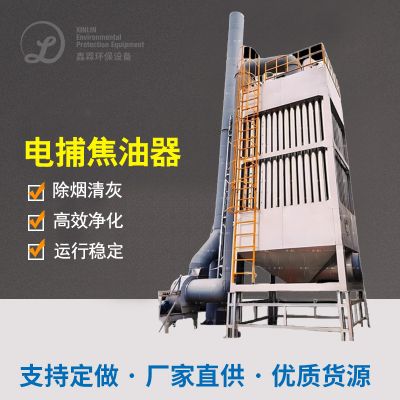
- 脉冲布袋除尘器(PPS滤袋):过滤粒径>10μm的粗颗粒,效率≥95%;
- 二级除尘:
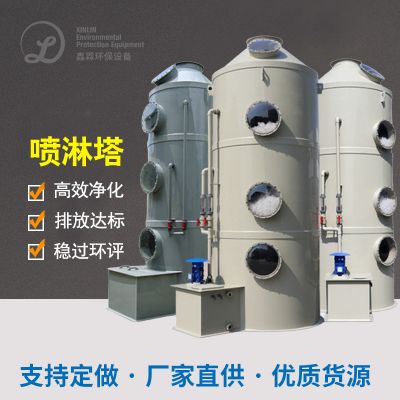
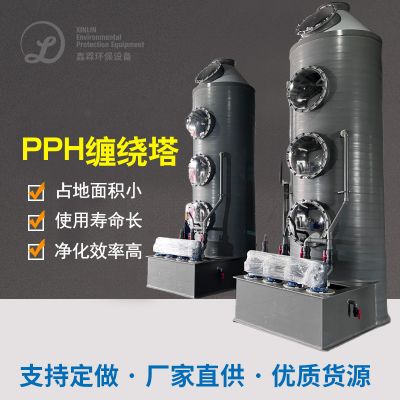
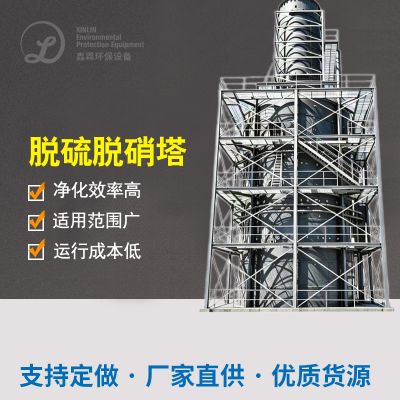
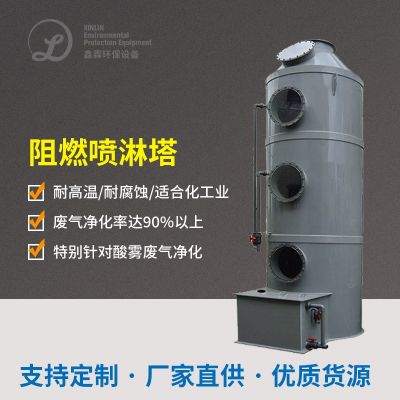
- 湿式洗涤塔(NaOH溶液):中和酸性气体(如SO₂),沉降细颗粒至1μm以下;
- 深度净化:
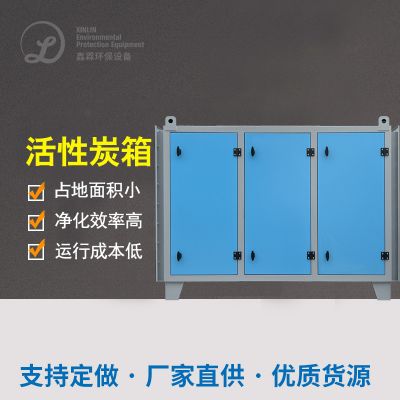
- 活性炭吸附塔:吸附残留VOCs,确保非甲烷总烃≤20mg/m³。
最终效果
- 车间粉尘浓度降至2.5mg/m³,职业健康风险显著降低;
- 废气排放达到GB 25464-2010标准,年减少粉尘排放约800吨;
- 系统运行能耗降低30%,投资回收期12个月。
案例二:某日用陶瓷厂釉烧废气综合治理项目
项目背景
某天用卫浴陶瓷各个企业釉烧锅炉(铁路隧道窑)在温度过高窑烧时中呈现含釉料粉层(高价属不合格、镉等高价属被氧化物质)、含酸性气态(SO₂、NOx)及渣油雾的混合式烟气。原滤尘系统化系统化仅应用漩风滤尘系统化,导致的废气不合格(PM10盐浓度>15mg/m³),且渣油黏附管路导致梗塞,机器出现问题时有发生。
废气成分来源
- 核心污染物:釉料雾化喷涂产生的超细颗粒(PM2.5,含PbO、CdO)、窑炉裂解产生的焦油雾;
- 伴生污染物:燃烧天然气产生的NOx(≤150mg/m³)、SO₂(≤50mg/m³)。
处理工艺流程
- 急冷降温:
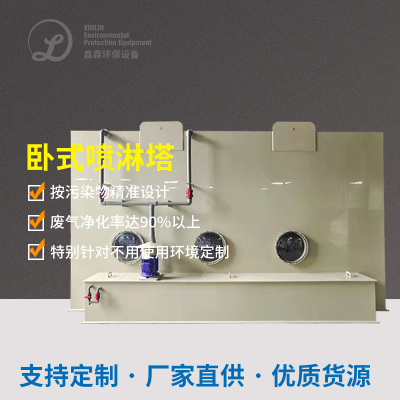
- 雾化喷淋塔将烟气温度从300℃降至60℃,防止焦油聚合堵塞;
- 干法脱酸:
- 移动床活性炭吸附塔同步去除SO₂、HCl及重金属;
- 高效除尘:
- 脉冲袋式除尘器+陶瓷滤筒:双层过滤,拦截0.1μm以上颗粒(综合效率99.5%);
- 深度净化:
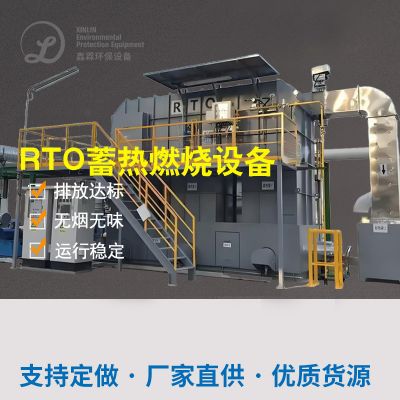
- RTO蓄热燃烧炉(850℃):彻底分解VOCs,协同去除NOx。
最终效果
- 颗粒物排放浓度≤5mg/m³,重金属铅、镉去除率>99%;
- VOCs排放浓度<10mg/m³,NOx减排80%,彻底消除黑烟;
- 年节约焦油清理成本50万元,获评国家级绿色工厂示范项目。
技术选型要点
- 粉尘性质适配:
- 高SiO₂粉尘需选用防静电滤袋(如PPS+PTFE覆膜);
- 含重金属废气优先采用活性炭吸附+RTO协同处理。
- 多污染物协同控制:
- 酸性气体(SO₂/HCl)与VOCs需分阶段处理(干法脱酸+活性炭吸附);
- 高温烟气需先降温再除尘,避免滤材烧毁。
- 智能化运维:
- 配备压差监测、脉冲反吹自动控制及在线监测系统,实时优化运行参数。
按照之上例案见到,陶瓷制品厂煤尘环境治理需结合起来生产工艺优缺点高端定制组成式方法,衡量使用率、成本投入与环保性内控性。

 扫一扫添加微信