切削液乳化液废水怎么处理方法|乳化液切削液废水如何处理
某精密模具物理工业企业——恒温化掉新技术“减药化+资原化”操作典型案例
1. 企业背景与废水特点
该企业为烟台正海磁性材料股份有限公司,日均产生切削废液3吨,COD浓度高达30,000mg/L以上,含高浓度乳化油(1000mg/L)及磁性材料加工残留的微量金属离子。过去采用委外处理方式,年支出超百万元,且废液运输存在二次污染风险。
2. 处理工艺与设备选型
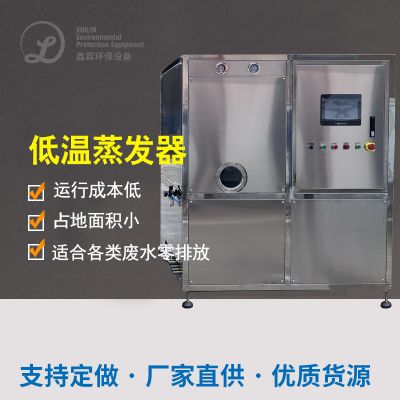
采用水清木华HP-C-150型低温蒸发器,核心工艺为“真空负压蒸发+陶瓷膜过滤”:
蒸发掉器分離:环保设备在-90~-97KPa正压情况下正常运作,用空气源水平收废余热,将废气煮沸至60℃影响,湿气蒸发掉器为蒸汽式,大团伙有机酸物、有机酸盐及金屬铝离子浓缩造成在残液中。
冷却后水水洁净:汽化生产的水蒸气经冷却后水器冷却后为自来水,再按照瓷质膜过虑,除掉存留的COD、SS及含盐度,水流COD<50mg/L,SS<20mg/L,到使用标准规定。
浸提液预防:只有余5%的浸提液(含高质量浓度油和碱土金属)算作危险废物,委托协议有监理资质组织预防,残余物量较原废气缩减92%。
3. 处置疗效与工业企业高效益
区域保护效果:控制工业废水“近零排卸”,年抑制危废处理形成量280吨,减轻区域可能性;冷凝器水回收利用率超90%,抑制新的水总量。
费用价效益分析:年化工废水整理费用价从130万元左右高于30万元左右(节约83%),浓缩咖啡液预防费用价约150万元左右/年;系统运转公率仅24KW,年商业用电拨出约4万元左右,整体费用价仅为委外整理的1/6。
的新技术主要优势:高低温汽化的新技术耗电仅为一般汽化系统的1/2,系统主要包括simensPLC调控,支持软件70麦克劳林公式数据显示公交实时污染监测,可进行“1人把控、无人问津值班制度”,检修价格越来越低。

 扫一扫添加微信