食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
新项目原型
华南国家国家某大投资额碑酒厂,产销量碑酒100万千升。原本的办理装置建于20五年,要面对办理学习能力不到位、能效中等职业情况。未来三年时间内推进加工,规划办理投资额5000m³/d。
焦化废水因素性能
废气最主要的源于糖化、发哮、装罐等环节,存在下类本质特征:
可血生化性好(BOD/COD>0.6)
高氧浓度有机会负载(COD 2500-4000mg/L)
高温下跌大(25-55℃)
含过量发酵粉残留物、麦糟等浮悬物
创新性艺环节
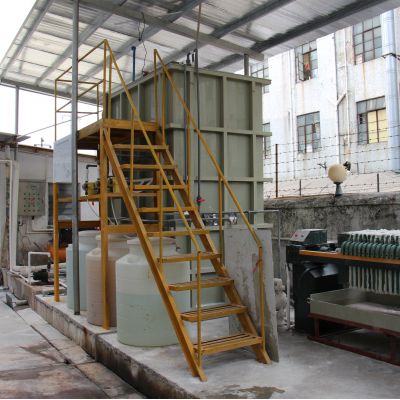
改良应用"高效率好氧菌+短程硝化细菌"组装鑫霖环保:
预处置
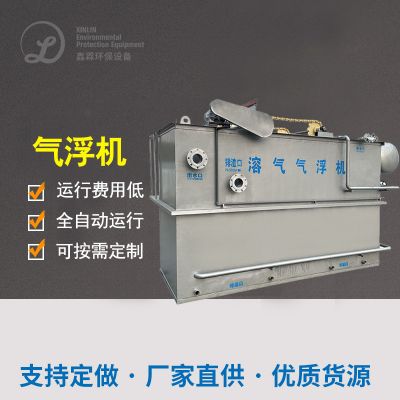
:平移网格板→热调换系统(升温至35℃)→涡凹气浮
目标治理
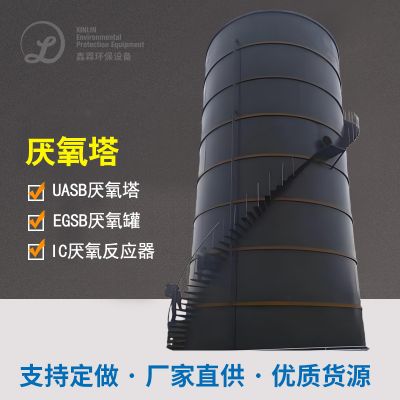
:IC生物滤池反應器(COD负荷率15kg/m³·d)→短程反反硝化细菌细菌反反反硝化细菌细菌SBR池
物资二手回收
:生物滤池沼气池火力发电(单日火力发充电电流2000kWh)
智能化有效控制
:按照在线上探测操作系统,实时时间干预DO、ORP等性能
运转取得的成绩
整改后各个技术指标高于《啤产业污染破坏物尾气排放》(GB19821-2005):
COD ≤ 50mg/L(出掉率98.5%)
TN ≤ 10mg/L
吨水补救价格降低35%
年省电价约73万元,沼气的出现电站年受益1二十万元,投資回收并期还缩短至4.2年。

 扫一扫添加微信